364MPa
GB/T 1447-2005
한국어 제품 소개서 · PDF · 25페이지
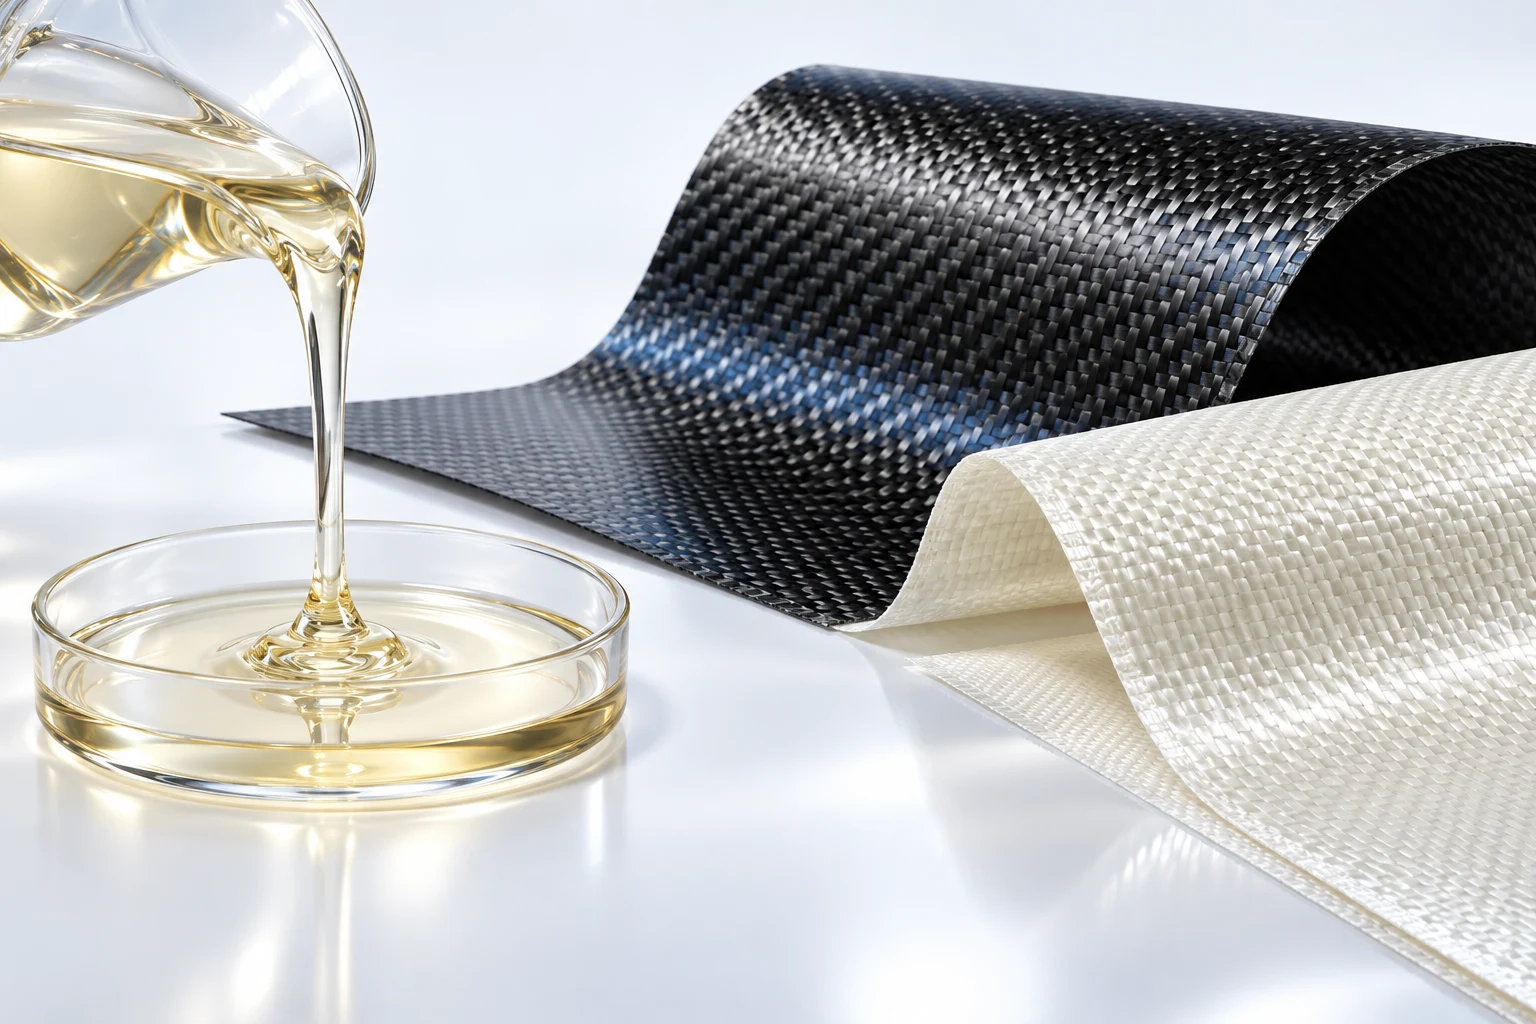 RESIN × REINFORCEMENT
수지와 보강 섬유로 완성하는 복합소재
소재 구성 예시입니다. 실제 사양과 성능은 제품별 시험자료를 확인하세요.
01 / MATERIALS
세 가지 소재의 특징과 적용 분야를 비교해 보세요.
제품 소개서 기준입니다. 성능·난연 등급·성형 조건은 제품별 시험자료를 확인하세요.
MATERIAL / SPECIFICATION / APPLICATION
제품별 구성과 성능을 확인하세요.
좌우로 밀어 전체 항목을 확인하세요.
| 제품군 | 수지 | 보강재·구성 | 소개서의 적용 분야 |
|---|---|---|---|
| CSFCM · PU 복합 프리프레그 | 폴리우레탄 | 직조 유리섬유 + 단섬유 유리섬유 | 배터리 상부 커버·냉장차 내장 패널·태양광 백시트 |
| PU 탄소섬유 프리프레그 | 폴리우레탄 | 직물·일방향·단섬유 탄소섬유 | 헬멧·신발 밑창·드론·보호 케이스 |
| 불포화 폴리에스테르 SMC | 불포화 폴리에스테르 | 단섬유 유리섬유 + 탄산칼슘 등 | 상용차 외장·욕실·물탱크·냉각탑·전기함 |
수지는 섬유를 결합하고, 섬유는 강도를 높입니다. PU는 수지, 탄소섬유는 보강재, SMC는 시트형 성형재입니다. (소개서 4·12·17쪽)
GB/T 1447-2005
GB/T 1449-2005
GB/T 1634.2-2004
GB/T 1033.1-2008
해당 시험편의 결과입니다. 전 제품 보증값이나 장기 사용 온도는 아닙니다.
PU 수지에 직조·단섬유 유리섬유와 첨가제를 결합합니다. 부품에 맞춰 면밀도와 폭을 검토합니다. 아래 성능은 CSFCM9060 시험편 기준입니다.
| 소개서 사양 | 기재 내용 |
|---|---|
| 폭 | 1,000–1,500 mm |
| 두께 | 0.6–2.5 mm |
| 경화시간 비교 예시 | 200 s |
| 적용 분야 | 배터리 상부 커버, 냉장차 내장 패널, 태양광 백시트 |
출처: 소개서 4–5·8·10–11쪽. 폭·두께는 소개서의 공급 범위이며 주문 사양은 별도 확인합니다. 200초는 소개서의 비교 예시로, 모든 두께·금형에서 보장되는 성형주기가 아닙니다.
좌우로 밀어 성능값과 시험방법을 함께 확인하세요.
| 소재 특성 | 소개서 수치 | 시험 표준 / 방법 |
|---|---|---|
| 밀도 | 1.90 g/cm³ | GB/T 1033.1-2008 |
| 흡수율 | 0.03% | GB/T 1462 방법 1 |
| 인장 강도 | 364 MPa | GB/T 1447-2005 |
| 인장 탄성률 | 21.30 GPa | GB/T 1447-2005 |
| 굽힘 강도 | 572 MPa | GB/T 1449-2005 |
| 굽힘 탄성률 | 20.50 GPa | GB/T 1449-2005 |
| 열변형 온도 | 160.80 °C | GB/T 1634.2-2004 |
| 유전율 | 4.80 | GB/T 1409-2006 |
| 난연성 | V0 (소개서 표기) | UL 94 수직 연소 시험 |
| 금지 물질 | 적합 (소개서 표기) | GB/T 30512-2014 |
| 면내 전단 강도 | 161 MPa | GB/T 3355-2014 |
| 노치 충격 강도 | 109 kJ/m² | GB/T 1451 |
| 푸아송비 | 0.240 | GB/T 1040.2-2022 |
| 절연 저항 | >1,000 MΩ | GB/T 31838.4-2019 |
출처: 제품 소개서 9쪽. CSFCM9060 시험편에 해당하는 결과입니다. V0는 소개서 표기이며 전체 제품의 UL 인증을 의미하지 않습니다. 열변형 온도는 장기 사용 온도와 구분합니다.
소개서 9쪽의 열전도율 0.04는 단위가 생략되어 있고, 내전압 1.72의 단위는 명확하지 않습니다. 면내 전단 탄성률 60.70 GPa도 원본 시험성적서로 재확인해야 합니다. 이 세 값은 설계·선정용 확정값으로 사용하지 않습니다.
제품 소개서 p.12
제품 소개서 p.12
제품 소개서 p.12
DSC
해당 시험편의 결과입니다. 전 제품 보증값이나 장기 사용 온도는 아닙니다.
PU 수지와 탄소섬유, 첨가제로 구성됩니다. 직물·일방향·단섬유 중 부품에 맞는 배열과 적층을 선택합니다.
소개서 적용 분야: 탄소섬유 헬멧·신발 밑창·신발 보호 앞코·드론·보호 및 운송 케이스. 탄소섬유 제품의 전기적 특성은 유리섬유 제품과 구분하여 확인합니다.
출처: 소개서 12–16쪽. 구체적인 제품 등급·공급 규격·보관 조건은 해당 제품 기술자료로 확인합니다.
| 측정 항목 | 소개서 시험편 결과 | 시험 표준 / 방법 |
|---|---|---|
| 인장 강도 | 538 MPa | GB/T 33613-2017 |
| 인장 탄성률 | 43.3 GPa | GB/T 33613-2017 |
| 굽힘 강도 | 688 MPa | GB/T 1449-2005 |
| 굽힘 탄성률 | 39.6 GPa | GB/T 1449-2005 |
| 층간 전단 | 87.2 MPa | ISO 14130:1997 |
| Tg (DSC) | 106 °C | ISO 11357-2:1999 |
출처: 제품 소개서 12쪽의 시험편 결과이며, 모든 등급의 보증값은 아닙니다. 섬유 방향·적층·두께와 시험조건은 선정 제품별로 확인합니다. Tg는 DSC로 측정한 유리전이 온도이며 장기 사용 온도와 구분합니다.
PU 탄소섬유 시험편 성능 보기 →불포화 폴리에스테르 수지·단섬유 유리섬유·탄산칼슘 등을 혼합한 시트입니다. 재단 후 금형에서 가열·가압해 성형합니다.
“불포화”는 경화 반응에 참여하는 이중결합을 가진 수지의 화학적 명칭입니다. 경화된 열경화성 부품은 가열하여 다시 녹여 성형하는 재료와 구분됩니다.
| 소개서 용도 | 부품 예시 |
|---|---|
| 상용차 | 하이루프·에어 디플렉터·범퍼·발판·외장 패널 |
| 건축·욕실 | 일체형 욕실의 바닥·벽면 성형 부품 |
| 물탱크·냉각탑 | 조립형 물탱크 패널·냉각탑 외장 부품 |
| 전기함 | 계량기함·배전함 등 성형 부품 |
출처: 소개서 17–22쪽. 소개서에는 SMC 등급별 성능 수치와 금형 온도·압력·보관기한이 상세히 제시되어 있지 않습니다. SMC용 사양서와 시험자료를 별도로 확인합니다. 물 접촉 및 전기·난연 성능은 용도와 제품 등급에 맞춰 검토합니다.
아래는 공급사에 요청할 사양 항목입니다. 원본 소개서에는 SMC 등급별 상세 수치가 제시되어 있지 않습니다.
| 확인 항목 | 요청할 자료 |
|---|---|
| 등급·배합 | 제품 번호, 수지 종류, 유리섬유 함량, 충전재·첨가제 |
| 공급 규격 | 시트 두께·폭·면밀도, 포장 단위와 제조 로트 |
| 기계·열적 성능 | 밀도, 인장·굽힘 강도와 탄성률, 충격, 열변형 온도 및 시험방법 |
| 용도별 성능 | 전기 절연·난연, 물 접촉·내후성 등 목표 용도에 맞는 시험자료 |
| 성형·보관 | 금형 온도·압력·경화시간, 보관 온도와 사용기한 |
PU PREPREG / MATERIAL DESIGN
소재 구조와 적층 구성, 주요 특성을 살펴보세요.
소재 구조
적층 구성
그림은 소재 구성과 보강 형태를 설명하는 개념도입니다. 모든 제품이 다섯 개의 독립 층으로 구성되는 것은 아니며, 첨가제는 수지 배합에 포함됩니다.
탄소섬유 사이를 함침하고 보강재를 결합하는 수지입니다. 성형 과정에서 경화되어 소재의 형태를 유지합니다.
서로 교차하는 섬유 조직으로 보강합니다. 직조 형태와 적층 방향에 따라 부품의 구조 특성을 설계합니다.
한 방향으로 배열된 탄소섬유입니다. 주 하중 방향에 맞춰 섬유 방향과 적층 구성을 검토합니다.
짧게 절단한 탄소섬유를 활용하는 보강 형태입니다. 부품 형상과 성형 조건에 맞춰 구성합니다.
수지 시스템에 필요한 기능을 부여하는 성분입니다. 종류와 함량은 제품의 용도와 사양에 따라 정합니다.
주요 특성
그림은 소재 구성과 보강 형태를 설명하는 개념도입니다. 모든 제품이 다섯 개의 독립 층으로 구성되는 것은 아니며, 첨가제는 수지 배합에 포함됩니다.
탄소섬유 보강과 폴리우레탄 수지의 조합
섬유 종류·함량·배열과 적층 구조를 통해 부품의 강도와 인성을 검토합니다. 실제 성능은 해당 제품의 시험자료로 확인합니다.
수지 시스템과 성형 공정의 연계
경화 특성과 금형 온도, 부품 두께 등 생산 조건을 함께 설정합니다. 원본 소개서의 빠른 경화 특성은 제품별 조건에 따라 달라집니다.
소재 사용과 제조 단계의 최적화
소재 배치와 재단, 성형 공정을 함께 설계하여 제조 효율을 검토합니다. 비용 개선 효과는 부품 설계·수율·생산 규모에 따라 달라집니다.
소재 구성부터 성형 공정까지, 부품에 맞는 제조 가능성을 넓힙니다.
도식은 소재 구성의 개념도이며 실제 단면을 의미하지 않습니다. 적층·경화 조건·성능은 해당 제품 자료를 기준으로 확인합니다.
CSFCM / POLYURETHANE COMPOSITE PREPREG
폴리우레탄 수지에 직조·단섬유 유리섬유 보강재와 첨가제를 결합한 복합소재입니다.
보강 섬유와 적층 구조로 부품 강도를 설계합니다.
등급은 해당 제품의 시험 자료로 확인합니다.
부품 설계와 사용 조건에 맞춰 검토합니다.
목표 용도와 사양에 따라 확인합니다.
고객 요구사항과 적용 기준에 따라 확인합니다.
그림은 구조 개념도입니다. 실제 소재·적층·성능은 제품 사양과 시험 자료를 확인해 주세요.
PROCESS / PRODUCTIVITY
원본 소개서의 비교 조건을 함께 표시합니다.
좌우로 밀어 전체 항목을 확인하세요.
소개서 5쪽의 비교 예시 · 재단·적층: 두께 1.5 mm 기준 · 경화시간은 전체 생산주기가 아닙니다.
| 비교 항목 | 에폭시 프리프레그 예시 | PU 복합 프리프레그 예시 |
|---|---|---|
| 재료 구성 | 직물 + 에폭시 수지 | 직물 + 단섬유 + PU 수지 |
| 폭 | 1,000 / 1,270 mm | 1,000–1,500 mm |
| 두께 | 0.2 / 0.32 mm | 0.6–2.5 mm |
| 1.5 mm 비교 시 재단 횟수 | 5회 | 2회 |
| 1.5 mm 비교 시 적층 수 | 5층 | 2층 |
| 소개서 경화시간 | 400 s | 200 s |
출처: 소개서 5쪽의 특정 비교 예시. 소재 두께와 적층 구성 차이를 함께 확인해야 합니다. 표의 경화시간은 재단·투입·취출을 포함한 전체 생산주기와 다릅니다.
재료 투입량 × 재료 단가 + 성형 설비·인건비 + 후가공비 + 불량·손실 비용. 소개서의 상대적인 원가·성능 설명은 제품 등급, 부품 설계와 생산 조건을 맞춘 뒤 검토합니다.
CSFCM / MATERIAL & PROCESS
소재 구성과 공급 사양부터 부품 성형까지, 제품의 주요 특징을 정리했습니다.
| 항목 | 제품 특징 |
|---|---|
| 소재 구성 | PU 수지에 직조 섬유와 단섬유 보강재를 조합합니다. |
| 공급 사양 | 용도에 맞춰 폭·두께를 구성할 수 있습니다. |
| 재단·적층 | 소재 배치와 적층 작업의 효율 향상을 고려한 시트 구조입니다. |
| 성형 방식 | 금형 내 가열·가압을 통해 부품을 성형합니다. |
| 경제성 | 재료비·작업 시간·설비 조건을 종합적으로 검토합니다. |
제품소개서 6쪽을 바탕으로 정리했습니다. 실제 성능과 생산 비용은 소재 사양, 부품 설계와 성형 조건에 따라 달라집니다.
PU PREPREG / BROCHURE FEATURES
PU 유리섬유와 PU 탄소섬유의 제품 설명을 보완했습니다.
소개서는 기존 에폭시 대비 높은 인성을 설명합니다. 비교 시험방법·시편 조건은 제시되어 있지 않습니다.
적용 소개에 기재된 경화 범위입니다. 5쪽의 200 s 비교 예시와 구분하며 제품·두께·금형 조건에 따라 달라집니다.
난연 특성을 소개합니다. V-0 시험값은 CSFCM9060 시험편에 한해 확인합니다.
노화와 오염에 대한 저항성을 소개합니다. 수명이나 내후 등급은 별도 시험자료로 확인합니다.
제품 성능 안정성을 특징으로 소개합니다. 모든 사용 조건의 보증값을 뜻하지 않습니다.
원문은 ‘VOC 휘발 없음’으로 설명합니다. 방출량 수치와 측정 조건은 소개서에 기재되어 있지 않습니다.
낮은 열교 효과와 열전도성, 보온 특성을 소개합니다. 실제 부품의 단열 성능은 구조와 소재 사양에 따라 확인합니다.
10쪽에 관련 검사 통과가 기재되어 있습니다. 보고서 번호·시험 범위·적용 등급은 제시되지 않아 해당 자료 확인이 필요합니다.
출처: 소개서 8·10–16쪽의 제품 특성 설명. 위 문구는 원문 설명과 그 적용 범위를 함께 표시한 것이며, 독립 시험성적서나 전 제품 인증을 대신하지 않습니다.
85 ± 3 °C / 82–88% RH / 1,000 h
11개 항목 요구 충족−40–85 °C / 500 cycles / 1,000 h
11개 항목 요구 충족GB/T 2423.18 / 672 h
7개 항목 요구 충족소개서 9쪽의 시험편 결과입니다. 시험시간은 실제 사용 수명을 뜻하지 않습니다.
PRODUCT APPLICATIONS / SOURCE P.8–22
슬라이드 전체 대신 제품 이미지만 분리하고, 제품군·용도·출처를 웹페이지로 구성했습니다.
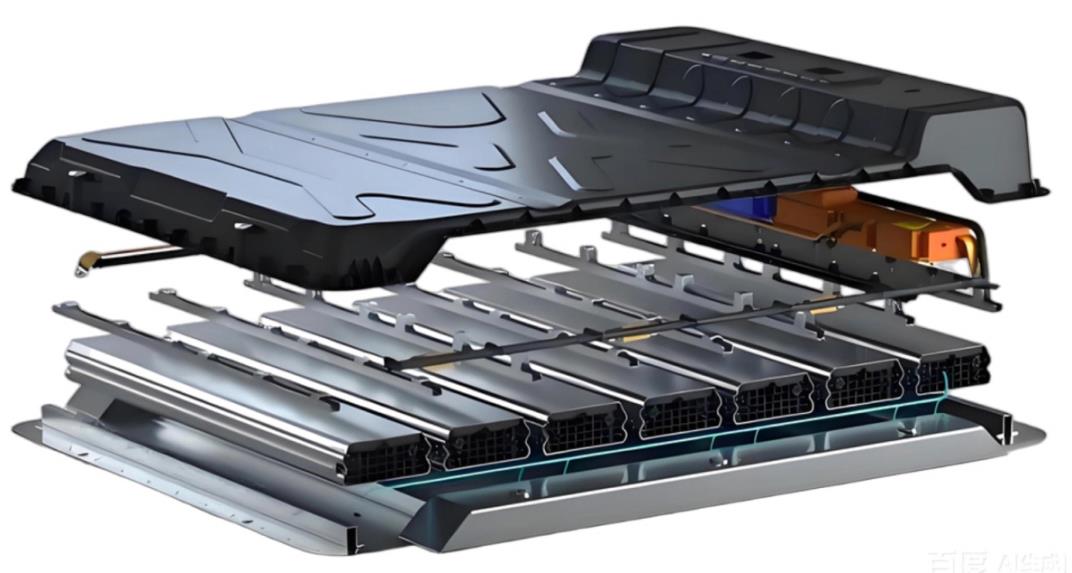
커버의 형상·강도·실링 조건
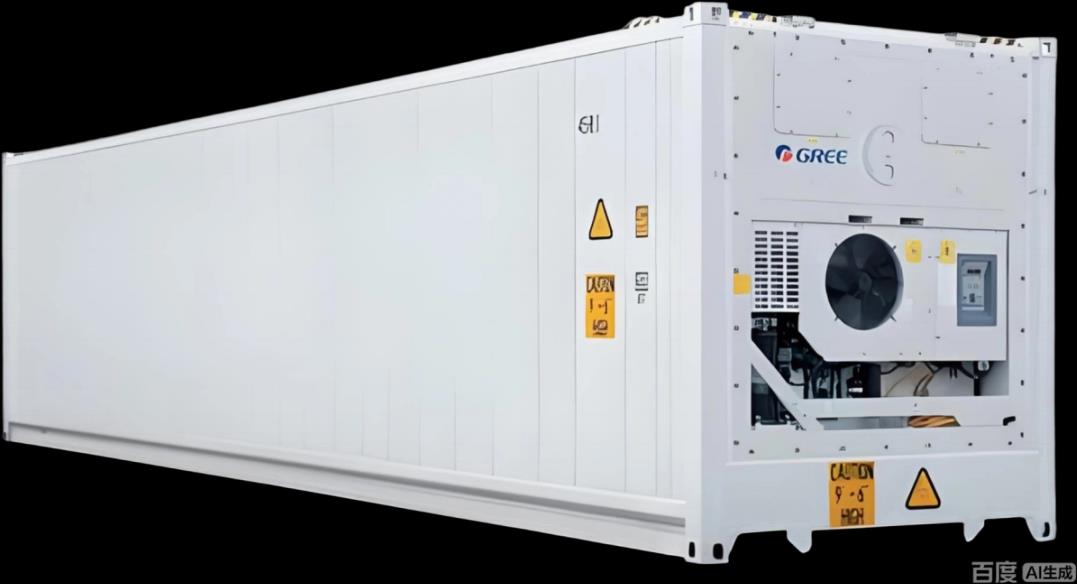
내장 패널의 치수·표면·사용 온도
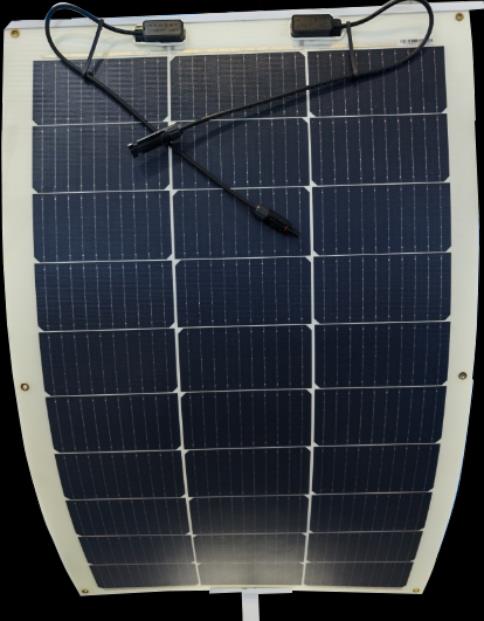
백시트의 구조·환경 조건
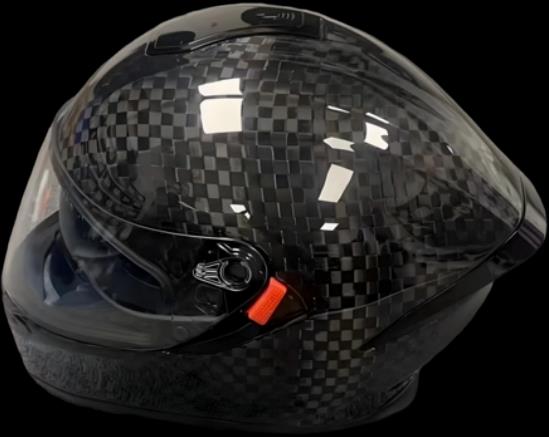
헬멧 셸의 적층·충격 요구
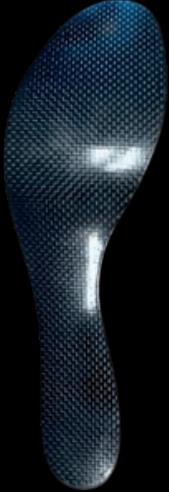
밑창의 강성·두께·성형성
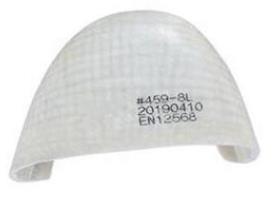
보호 앞코의 형상·안전 시험
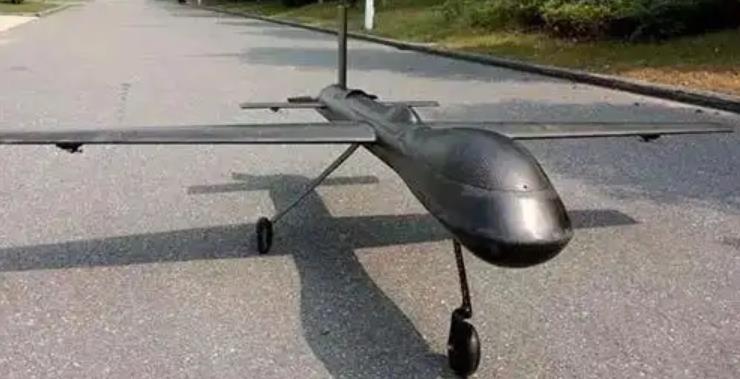
기체 부품의 중량·섬유 방향
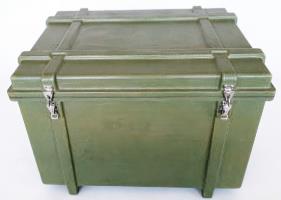
케이스의 구조·충격·체결
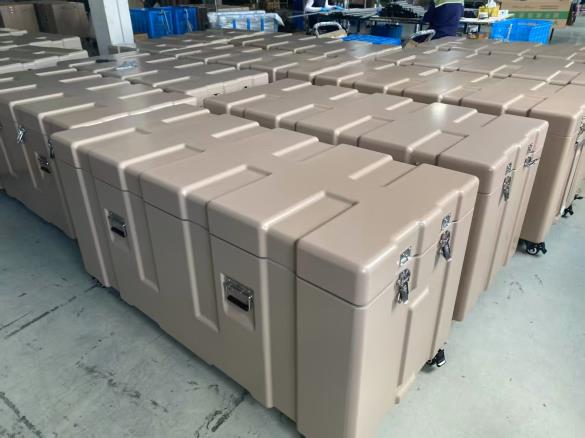
케이스의 보호 성능·치수
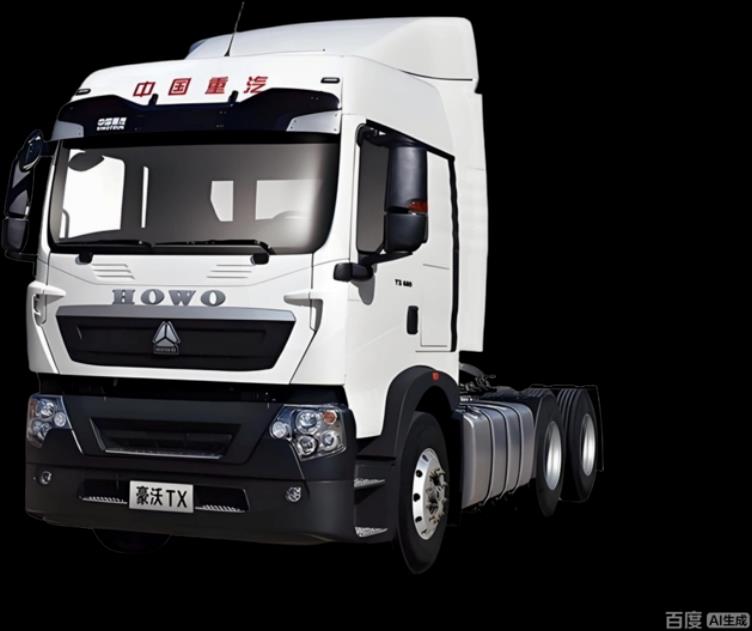
하이루프·도류판·범퍼·발판·외장 패널
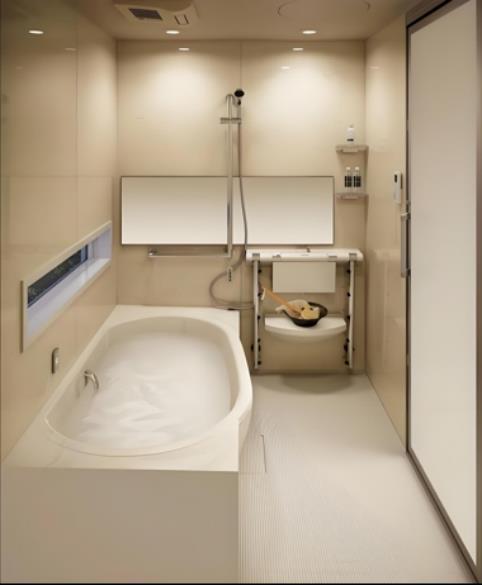
바닥·벽면·일체형 욕실 성형 부품
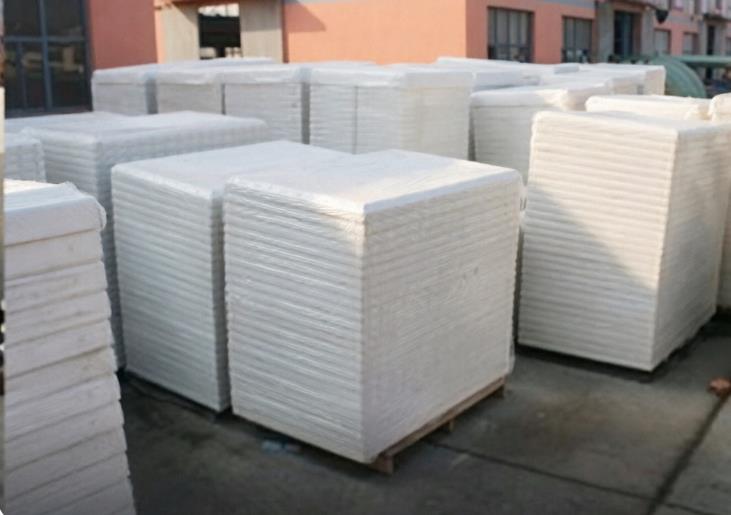
패널·연결부·물 접촉 조건
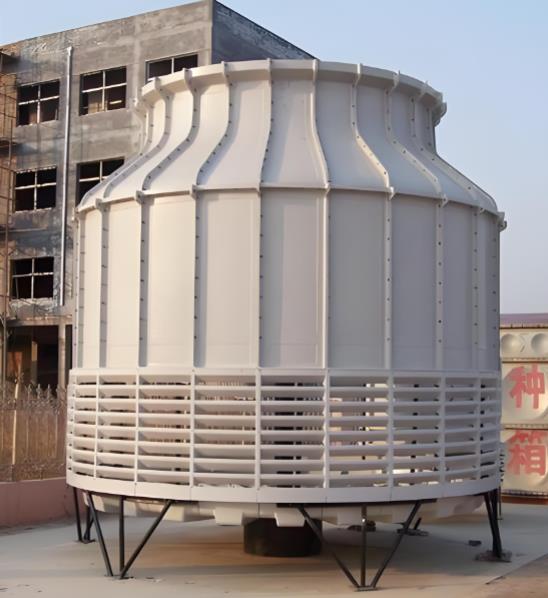
외장 부품의 형상·환경 조건
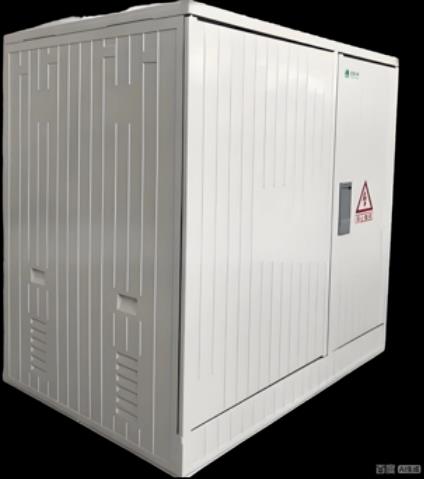
절연·난연·옥외 사용 조건
이미지는 제품소개서에 수록된 적용 예시입니다. 실제 납품 실적이나 모든 용도에 대한 인증을 의미하지 않습니다. 원본 이미지의 표시와 워터마크를 유지했습니다.
FROM SHEET TO PART
공급된 소재를 고객 공장에서 부품으로 만드는 흐름입니다.
목표 부품의 형상·투입량에 맞춰 소재를 준비합니다.
금형에 소재를 놓고 필요한 보강 방향과 적층을 정합니다.
제품별 권장 온도·압력·시간에 따라 성형합니다.
성형품의 외관·치수·필요 성능을 확인합니다.
| 가공 전 확인할 조건 | 확인 내용 |
|---|---|
| 금형·프레스 | 금형 크기, 가열 방식, 가압 능력, 부품 두께 |
| 성형 조건 | 소재 등급별 금형 온도·성형 압력·경화시간 |
| 보관·사용기한 | 밀봉·보관 온도·사용 가능 기간·입고 로트 |
공정 단계는 압축 성형의 개념 설명입니다. 원본 소개서에 없는 온도·압력·보관기간은 임의의 공통값으로 제시하지 않으며 제품별 기술자료로 확인합니다.
SMC / RELATED PROCESS EXAMPLE
이 공정도는 SMC 시트 제조 흐름의 예시입니다. 프리프레그 제품의 실제 구성과 공정은 소재 사양에 따라 다릅니다.
좌우로 넘겨 생산 라인 전체를 살펴보세요.
캐리어 필름을 연속으로 공급합니다.
수지 페이스트를 필름 위에 도포합니다.
절단한 유리섬유를 수지층에 고르게 분산합니다.
롤러로 적층 소재를 압착해 시트 형태로 만듭니다.
완성된 복합소재 시트를 롤로 감습니다.
공정도는 이해를 돕기 위한 개념도이며, 실제 공정 조건은 제품 사양과 설비에 따라 달라질 수 있습니다.
PRODUCT DATA / BROCHURE P.7
제품소개서 7쪽의 시험편별 성능을 비교합니다.
좌우로 밀어 전체 시험 항목을 확인하세요.
| 시험편 | 두께 (mm) | 직물 / 적층 | 인장 강도 (MPa) | 인장 탄성률 (GPa) | 굽힘 강도 (MPa) | 굽힘 탄성률 (GPa) | 충격 (kJ/m²) | 면내 전단 강도 (MPa) | 면내 전단 탄성률 (GPa) |
|---|---|---|---|---|---|---|---|---|---|
| 에폭시 유리섬유 | 1 | 18# / 0/90/0/0/90/0 | 519.53 | 23.35 | 502 | 19.5 | 271 | 75.2 | 3.5 |
| PU 유리섬유 | 1 | 18# / 0/90/0/0/90/0 | 538.1 | 27.82 | 606 | 23.2 | 273.5 | 78.6 | 3.7 |
| PU 탄소섬유 | 1 | 3K+UD / 3K/0/90/0/0/90/0+3K | 537.98 | 43.27 | 688 | 39.6 | 331 | 52.95 | 2.136 |
| PU 유리섬유 | 1 | 400 g / NA | 450.48 | 22.55 | 532 | 19.3 | 290 | 68.03 | 2.817 |
| CSFCM9060 유리섬유 | 1 | CSFCM9060 × 2 | 364 | 21.3 | 572 | 20.5 | 109 | 161 | 60.70* |
출처: 제품소개서 7쪽. 서로 다른 섬유·적층의 시험편 비교이며, 같은 조건에서의 소재 전체 성능 순위를 의미하지 않습니다. *60.70 GPa는 원본 표의 기재값으로, 원본 시험성적서 확인이 필요합니다. 표의 빈칸은 임의로 보완하지 않습니다.
제품에 대해 문의해 주세요.